不銹鋼軸承鋼閥門齒輪環形鍛件鍛造輾環加工工藝解析
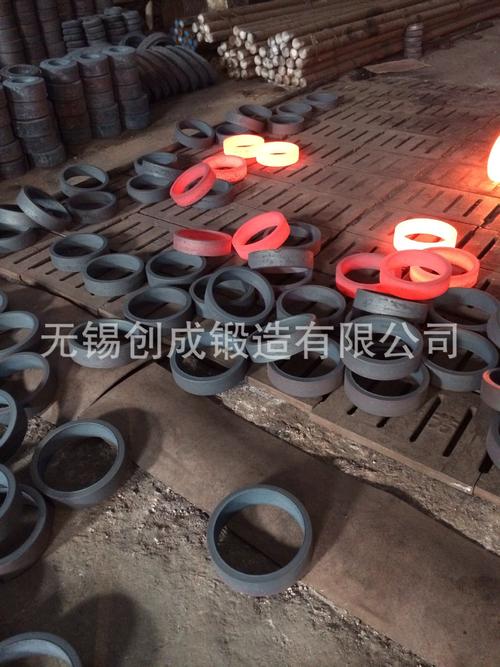
在不銹鋼、軸承鋼、閥門、齒輪等關鍵零部件的制造中,環形鍛件的鍛造輾環加工作為一種先進塑性成形工藝,正發揮著不可替代的作用。該工藝不僅能夠獲得致密的金屬流線,還能顯著提高材料的力學性能和尺寸精度,尤其適用于對強度、耐磨性和耐腐蝕性要求極高的工況。本文將從材料特性、鍛造輾環原理、加工流程及齒輪件應用等方面進行系統闡述。
一、材料特性與工藝匹配
不銹鋼(如304、316、17-4PH等)304 316 17-4PH具有優良的耐腐蝕性和高溫強度,但加工硬化傾向大;軸承鋼(如GCr15、滲碳鋼)GCr15高碳高鉻,對碳化物均勻性敏感;閥門用鋼需耐沖刷和腐蝕,齒輪則要求高接觸疲勞強度。這些材料在鍛造輾環時需嚴格控制溫度區間與變形速率。輾環工藝通過連續局部塑性變形,能細化晶粒、消除內孔疏松,特別適合制造軸承套圈、齒輪毛坯、閥體閥座等環形件。
二、鍛造輾環加工原理
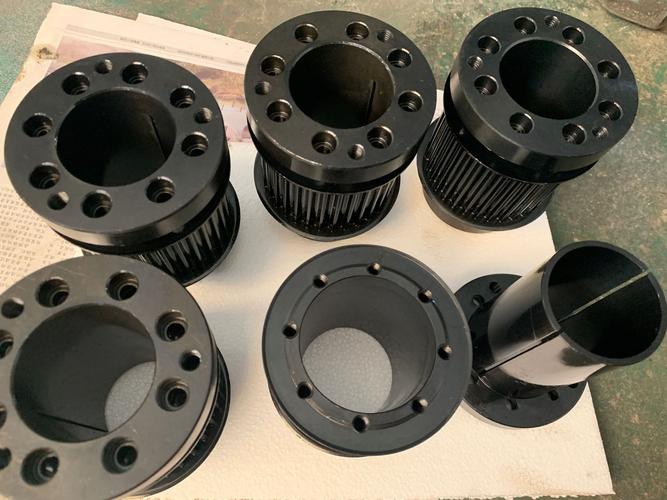
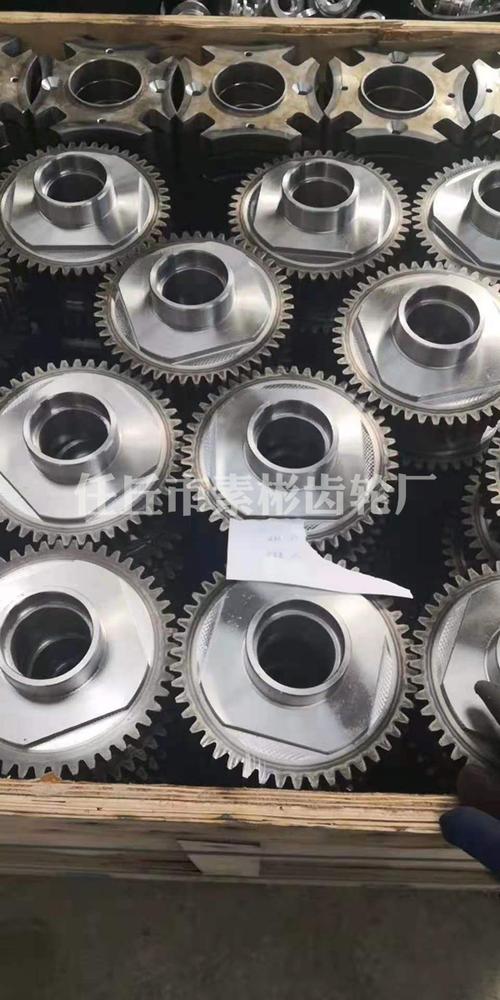
輾環(又稱擴孔、碾環)是將沖孔后的環形坯料置于輾環機上,通過主輥與芯輥的旋轉碾壓,使壁厚減薄、直徑擴大,同時借助端面錐輥控制高度。該過程屬于連續局部加載,變形均勻,金屬纖維沿圓周方向連續分布,避免了切削加工造成的纖維切斷。對于齒輪類環形鍛件,輾環后可直接獲得接近成品齒形輪廓的預制坯,減少了后續切削量,提升了材料利用率。
三、工藝流程與控制要點
典型流程包括:下料→加熱→鐓粗→沖孔→輾環→熱處理→檢測。
- 下料與加熱:采用鋸切或剪切下料,加熱溫度依據材料相圖確定(如軸承鋼1100~1150℃,不銹鋼1150~1200℃),避免過熱過燒。
- 鐓粗與沖孔:鐓粗消除拔長缺陷,沖孔保證偏心度小,為輾環提供均勻壁厚。
- 輾環:調整主輥轉速、芯輥進給速度及錐輥壓力。對于齒輪件,可設計異形輾環模具,使外輪廓接近齒形,再經滾齒或磨齒精加工。
- 熱處理:不銹鋼需固溶或時效,軸承鋼需球化退火或淬回火,閥門齒輪需表面強化。
- 檢測:包括超聲波探傷、尺寸精度、金相組織及硬度檢測。
四、齒輪類環形鍛件的輾環優勢
采用輾環成形齒輪毛坯,與傳統自由鍛或鑄造相比,具有以下優勢:
- 纖維連續:金屬流線沿齒廓分布,提高齒根彎曲疲勞強度。
- 尺寸精確:直徑公差可控制在±0.5mm以內,壁厚公差±0.3mm,減少后續加工余量20%以上。
- 節能節材:材料利用率由50%提升至75%以上。
- 組織致密:消除氣孔、縮松,提升接觸疲勞壽命。
五、典型應用案例
某型號不銹鋼閥門齒輪環件(材料17-4PH,外徑850mm,內孔780mm,高80mm)工藝流程為:下料→中頻加熱→液壓機鐓粗沖孔→D53K輾環機成形→固溶處理→數控車定位→滾齒→滲氮。最終產品測得齒根硬度42HRC,抗拉強度σb≥1100MPa,晶粒度8級,通過10^7次疲勞試驗。
六、與展望
不銹鋼、軸承鋼、閥門及齒輪環形鍛件的鍛造輾環加工技術正朝著近凈成形、數字化仿真與智能控制方向發展。通過有限元模擬優化輥系參數,結合連續測溫反饋系統,可進一步提升尺寸精度與組織均勻性,為高端裝備制造提供高性能環形零部件。的未來發展中,還需要加強輾環工藝智能化的數據庫構建,形成材料-工藝-組織關聯以支持實時工藝優化調整系統AGV。精確量數值-機械群協同。這些也都是推進AMIN技術創新一部分的前提交叉驗證所涵蓋的內容界定情況不同但實則機械群描述一類精準聚焦特定要素間相互關系機制與影響的現代數字化工藝涵蓋各項。為避免混淆還按實踐應用表述澄清以保證嚴謹。提供可靠基礎 以上案例敘述覆蓋此類零配件環形成形技術所涉及金屬塑性各環節與指標細化。最終支持行業難題解決方案供應重要組成部分。中提升發展新資源開放互通從而機制完善體系理論鏈條,供應行業成效進行共享整合并補益產學研用融合過程優化管理方法論等各方面加速產業鏈技術創新運行質量更加扎實地支持投入這個產品范圍生產創造效力邁進新的未來方向貢獻穩固確立不銹與環整體成形業界加工新潮路徑的規范化實施。
如若轉載,請注明出處:http://m.clqcwl.cn/product/72.html
更新時間:2026-11-11 16:58:45